Ключевые параметры качественного цинкового покрытия

Цинковое покрытие защищает сталь не потому, что «выглядит серебристым». Срок службы задают измеримые параметры: чистота основы, толщина, равномерность, адгезия, пористость и сплошность слоя. Если один из них провален, даже дорогой цинк не даст расчётного ресурса.
Технология «ПРАНС» как раз и строится вокруг этих параметров: поверхность доводят до степени Sa 3, активируют и сразу наносят цинк сверхзвуковым способом — без паузы, в которой металл успевает окислиться.
Что считается качественным цинковым покрытием
Качественное покрытие — это слой цинка, который:
- лежит на чистом активном металле, а не на ржавчине, окалине или масле;
- имеет заданную толщину на плоскости, кромках и в зонах сложной геометрии;
- прочно сцеплен с основой;
- сплошной и плотный, без сквозных пор и отслоений;
- выполнен из порошка заданного состава.
Для газотермических покрытий из цинка, алюминия и их сплавов базовые требования и методы контроля задаёт ГОСТ 9.304. Конкретные цифры — минимальная толщина, допуск, адгезия, пористость — фиксируют в техническом задании и технологической карте под среду эксплуатации.
Одного «удачного» замера на лицевой стороне недостаточно. Защита работает только там, где параметры выдержаны по всей поверхности.
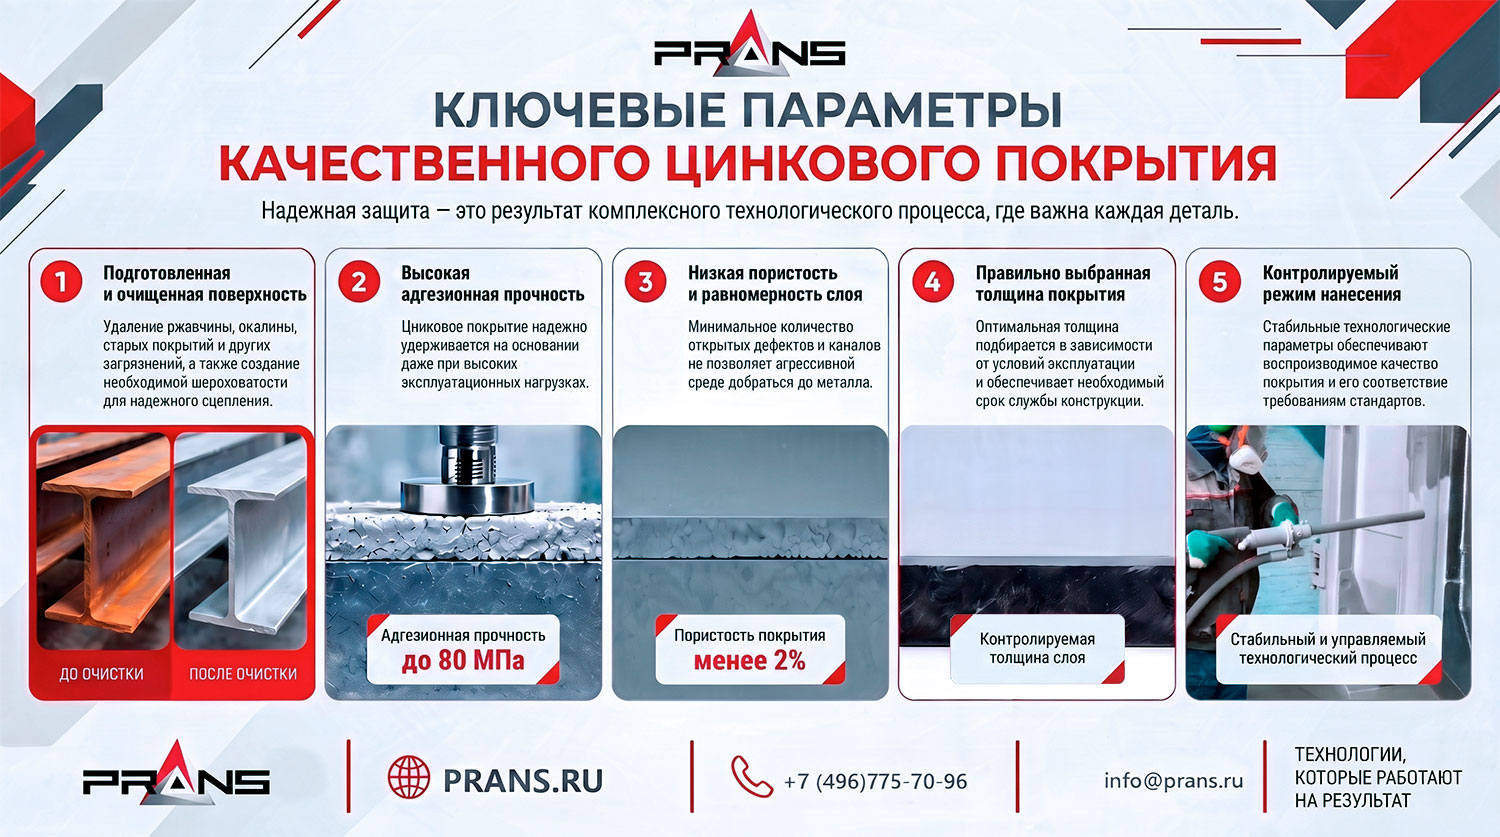
1. Подготовка поверхности
Это главный параметр, который часто недооценивают.
Перед нанесением цинка с металла должны быть удалены:
- ржавчина и окалина;
- старые лакокрасочные и мастичные слои;
- масло, жир и органика;
- пыль и влага.
Ориентир технологии «ПРАНС» — степень очистки Sa 3 по ISO 8501-1: визуально чистая сталь равномерного металлического цвета. Для большинства промышленных систем ЛКМ достаточно Sa 2.5, но под металлизацию цинком высшая степень очистки даёт более стабильную адгезию.
Важно не только «снять ржавчину», но и не потерять результат. Если между очисткой и напылением проходит смена, поверхность снова покрывается оксидной плёнкой. В «ПРАНС» очистка, активация и нанесение идут одним аппаратом, с минимальным разрывом, в среде с пониженным содержанием кислорода.
Практический признак хорошей подготовки: покрытие одинаково держится на плоскости, сварном шве, кромке и в углублении.
2. Толщина покрытия
Толщина — это запас цинка, который расходуется, защищая сталь. Слишком тонкий слой быстрее вырабатывается в агрессивной среде. Избыточная толщина без нужды удорожает работу и на сложной геометрии может давать наплывы.
Толщину задают по задаче, а не «на глаз». В практике работ «ПРАНС» цинковый слой получают в широком диапазоне — ориентир от 20 до 250 мкм. Примеры:
- серийные изделия вроде труб НКТ — порядка 30–40 мкм плотного слоя;
- кузовные и реставрационные работы — например, 80 мкм на днище после удаления мастики и ржавчины;
- ответственные конструкции в промышленной и дорожной атмосфере — более высокий слой по проекту.
По ГОСТ 9.304 для доступных плоских поверхностей допуск при напылении составляет +30 % от минимальной толщины. При ручном напылении в труднодоступных местах и на сложной форме допуск может быть увеличен. Это значит: на кромке и в кармане толщина может отличаться от плоскости, но не должна проваливаться ниже минимума, заданного документацией.
Чем измеряют. Магнитным толщиномером. Стандарт рекомендует приборы с диапазоном 0–500 мкм и относительной погрешностью не более 10 %. Замеры делают в нескольких точках: плоскость, кромка, сварной шов, зона сложного профиля. Единичная «красивая» точка приёмкой не считается.
Толщину можно наращивать расходом порошка и режимом прохода. Важнее стабильность слоя, чем максимальная цифра в одном месте.
3. Равномерность
Равномерность — отдельный параметр, хотя её часто смешивают с толщиной.
Покрытие считается ровным, если:
- нет оголённых участков и «теней» за рёбрами;
- нет локальных утолщений, которые потом скалываются;
- разброс замеров укладывается в допуск проекта;
- обработаны обратные стороны профилей, нижние пояса, резьба и полости — в пределах согласованной технологии.
Именно неравномерность, а не «средняя толщина по акту», чаще всего становится причиной ранней коррозии на реальном объекте.
4. Адгезия
Адгезия показывает, насколько прочно цинк связан со сталью. Слабое сцепление даёт отслоения при ударе, вибрации, гибке кромок и перепаде температур — даже если толщина в норме.
На покрытиях «ПРАНС» адгезия цинкового слоя — не ниже 30 МПа, а для металлических покрытий технологии в целом заявляются значения вплоть до 100 МПа. Результат зависит от подготовки, активности поверхности и режима напыления.
Почему адгезия здесь высокая:
- основа очищена до чистого металла;
- поверхность активирована и не успевает окислиться;
- частицы цинка разгоняются в сверхзвуковой струе (порядка 3–4 Маха) и формируют плотный слой;
- за короткое время в потоке частицы, как правило, не расплавляются — покрытие получается монолитным, а не рыхлым «наплавленным».
Адгезию проверяют по методике, указанной в технологической документации и ГОСТ на контроль покрытий. Визуально хороший слой не отслаивается чешуёй, не звенит «пустотой» и не снимается вместе с грязью.
5. Пористость и сплошность
Пористость — доля пустот в слое. Сквозные поры открывают стали доступ влаги и кислорода, и цинк перестаёт работать как сплошной барьер, хотя протекторная защита частично сохраняется.
Для покрытий 1-го класса ГОСТ 9.304 допускает пористость не более 20 % — это верхняя граница стандарта, а не ориентир качества. У технологии «ПРАНС» заявляется существенно более плотный слой: пористость менее 1–2 %. На серийных изделиях в публикациях компании фигурирует пористость менее 1 %.
Сплошность оценивают визуально и, при необходимости, дополнительными методами контроля по карте приёмки. Не допускаются:
- пропуски и оголённый металл;
- трещины и вспучивания;
- включения абразива и посторонних частиц;
- отслоения по кромке реза и сварному шву.
Плотный слой снижает потребность в немедленной «запечатке» пор. Нужна ли поверх цинка лакокрасочная или порошковая система — решают по среде: морская атмосфера, реагенты, постоянная влага. Часто цинк работает и как самостоятельная защита, и как основа под финиш.
6. Состав напыляемого материала
Параметры слоя бессмысленны, если порошок не соответствует карте.
Для цинкового покрытия контролируют:
- марку и чистоту порошка;
- фракцию — она влияет на равномерность и режим;
- влажность и отсутствие загрязнений в материале;
- фактический расход, чтобы толщина совпала с расчётом.
Цинк выбирают, когда нужна протекторная защита стали. Для других сред применяют алюминий, алюмоцинк, медь и композиции. Подмена материала «похожим» порошком меняет и срок службы, и допустимую толщину.
7. Поведение на сложной геометрии
Качество цинкования проверяется не на ровной пластине, а на реальном изделии:
- сварные швы и околошовная зона;
- острые кромки после резки и гибки;
- резьба и крепёж;
- внутренние углы, пазы, обратная сторона профиля;
- тонкий лист, ковка, декоративные элементы.
На этих участках чаще всего недочищают основу или не добирают толщину. Поэтому в технологической карте «ПРАНС» отдельно задают проходы, дистанцию и угол, а при приёмке замеры делают именно там, а не только в центре детали.
Для тонкого листа, бетона и кирпича, где важен тепловой режим и меньше пыли, подключают модуль подачи воды: температура рабочего потока регулируется примерно от 20 до 150 °C, пылеобразование существенно ниже, чем при сухой абразивоструйной очистке.
Сводка параметров
| Параметр | Что даёт на практике | Ориентир |
|---|---|---|
| Степень очистки | Адгезия и отсутствие очагов под покрытием | До Sa 3, ISO 8501-1 |
| Активность поверхности | Цинк ложится на свежий металл, а не на оксид | Минимальная пауза между очисткой и напылением |
| Толщина | Запас протекторной защиты | По проекту, рабочий диапазон 20–250 мкм |
| Равномерность | Нет ранней коррозии на кромках и швах | Замеры в нескольких зонах, допуск по ГОСТ 9.304 |
| Адгезия | Стойкость к удару, вибрации, температурным циклам | От 30 МПа, на металлических покрытиях — до 100 МПа |
| Пористость | Барьерные свойства слоя | Менее 1–2 % (при пределе 20 % для 1-го класса по ГОСТ 9.304) |
| Сплошность | Нет оголённых участков | Визуальный контроль + выборочные замеры |
| Состав порошка | Предсказуемый механизм защиты | Цинк нужной марки и фракции по карте |
Как эти параметры получают в одном цикле «ПРАНС»
Классическая цепочка «пескоструй → пауза → цинкование или окраска» рвёт связь между подготовкой и покрытием. «ПРАНС» собирает её обратно:
- Термоабразивная очистка сверхзвуковой струёй.
- Активация поверхности в бескислородной, близкой к восстановительной среде.
- Сверхзвуковое напыление цинка тем же аппаратом, сменой режима.
- При необходимости — пассивация и подготовка под окраску.
- Контроль толщины, адгезии и внешнего вида до сдачи.
Так толщина и адгезия перестают быть случайным итогом смены и погоды и становятся воспроизводимым результатом технологической карты.
Вывод
Качественное цинковое покрытие — это связка параметров, а не один показатель в микрометрах.
Решают шесть вещей: чистая и активная основа, заданная толщина, равномерность, адгезия, низкая пористость и сплошность. Технология «ПРАНС» закрывает их одним циклом: очистка до Sa 3, активация и сверхзвуковое напыление цинка без потери поверхности на воздухе. Поэтому слой получается плотным, с высокой адгезией и предсказуемым ресурсом — на пластине, на балке и на детали сложной формы.